01
Идеальная точность реза
дает постоянный размер контура, отсутствие конусности и позволяет прожигать мелкие отверстия размером всего в треть от толщины металла (у плазмы этот минимум составляет 1,5).
Волоконно-оптический раскрой листового проката: прецизионное исполнение по векторным чертежам DXF/DWG с чистой кромкой без грата и градиента. Обрабатываем конструкционные, нержавеющие и оцинкованные стали, а также алюминиевые сплавы. Изготовление партий от 1 до 3 рабочих смен.
Лазерный раскрой
Бесконтактная лазерная резка — современный стандарт обработки листового проката. Отсутствие физического нажима на деталь исключает внутренние напряжения в металле и гарантирует сохранность формы заготовки.
Отсутствие механических нагрузок исключает термические поводки и деформацию заготовки на всех этапах — от обработки до полного остывания. Метод оптимален для работы с чувствительными сплавами, фигурной резки труб и производства ответственных узлов с жесткими допусками.
0,1 мм
Точность реза
0 мм
Механическое давление
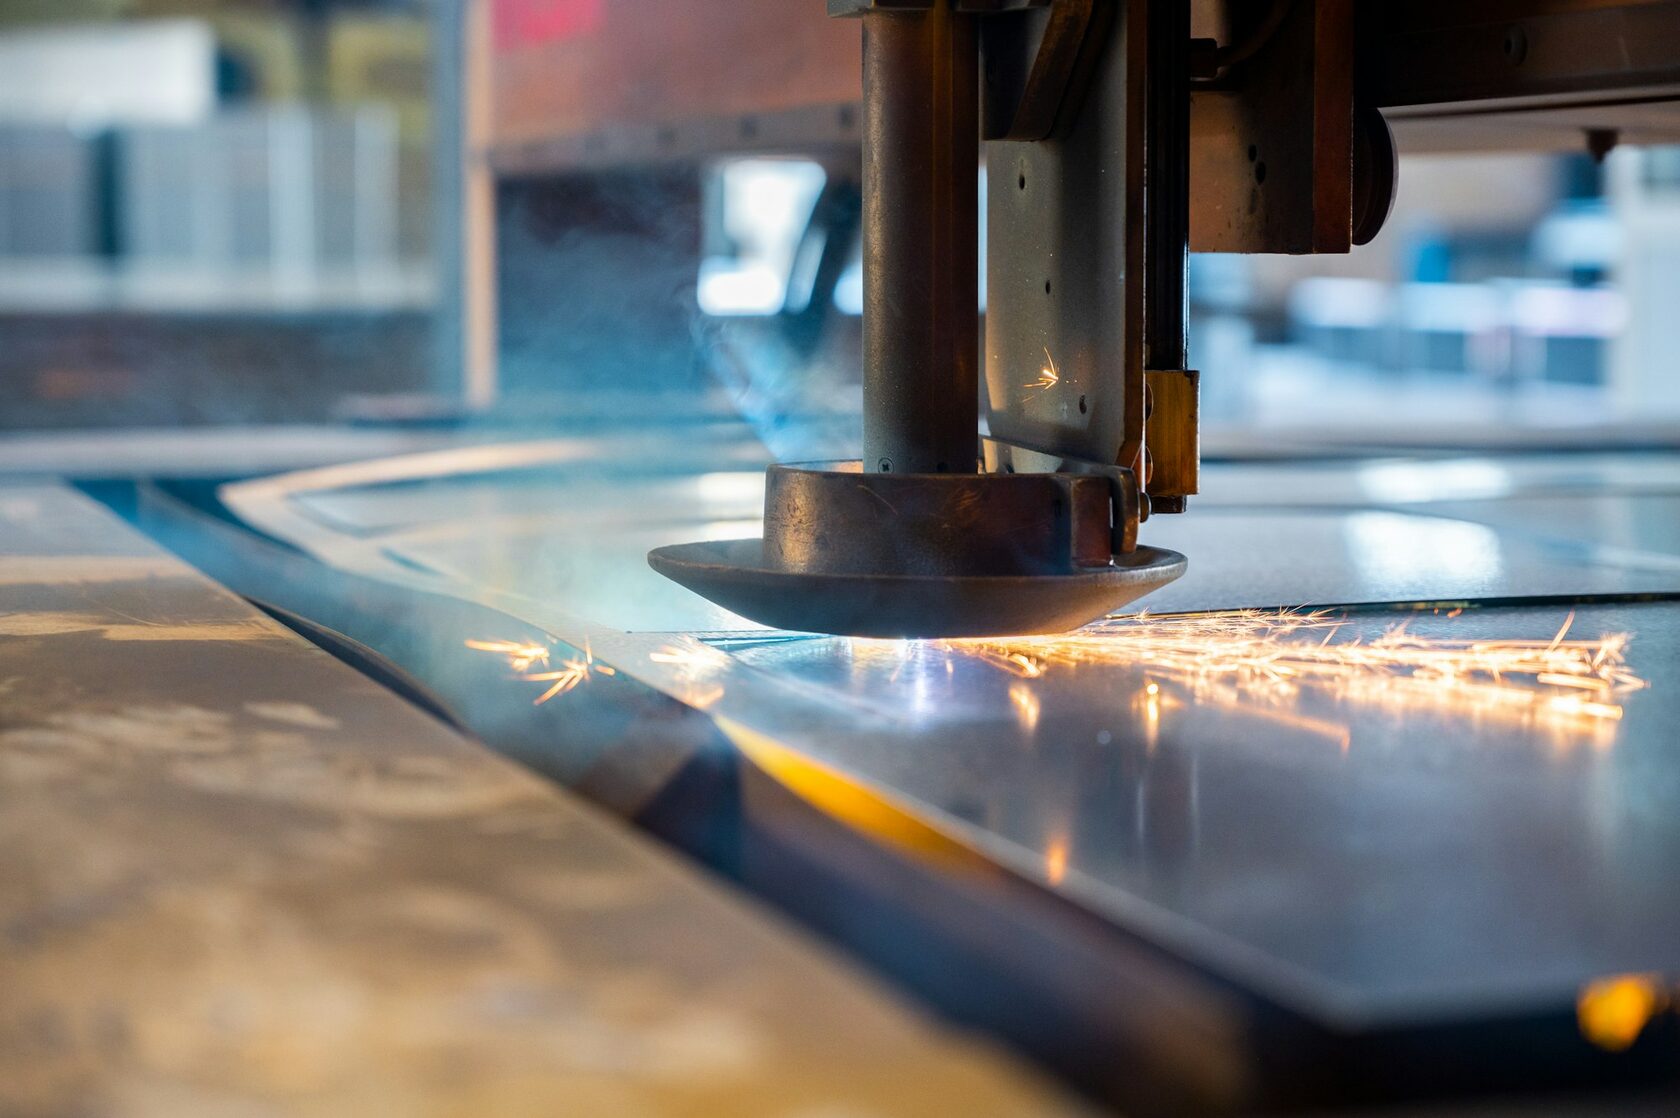
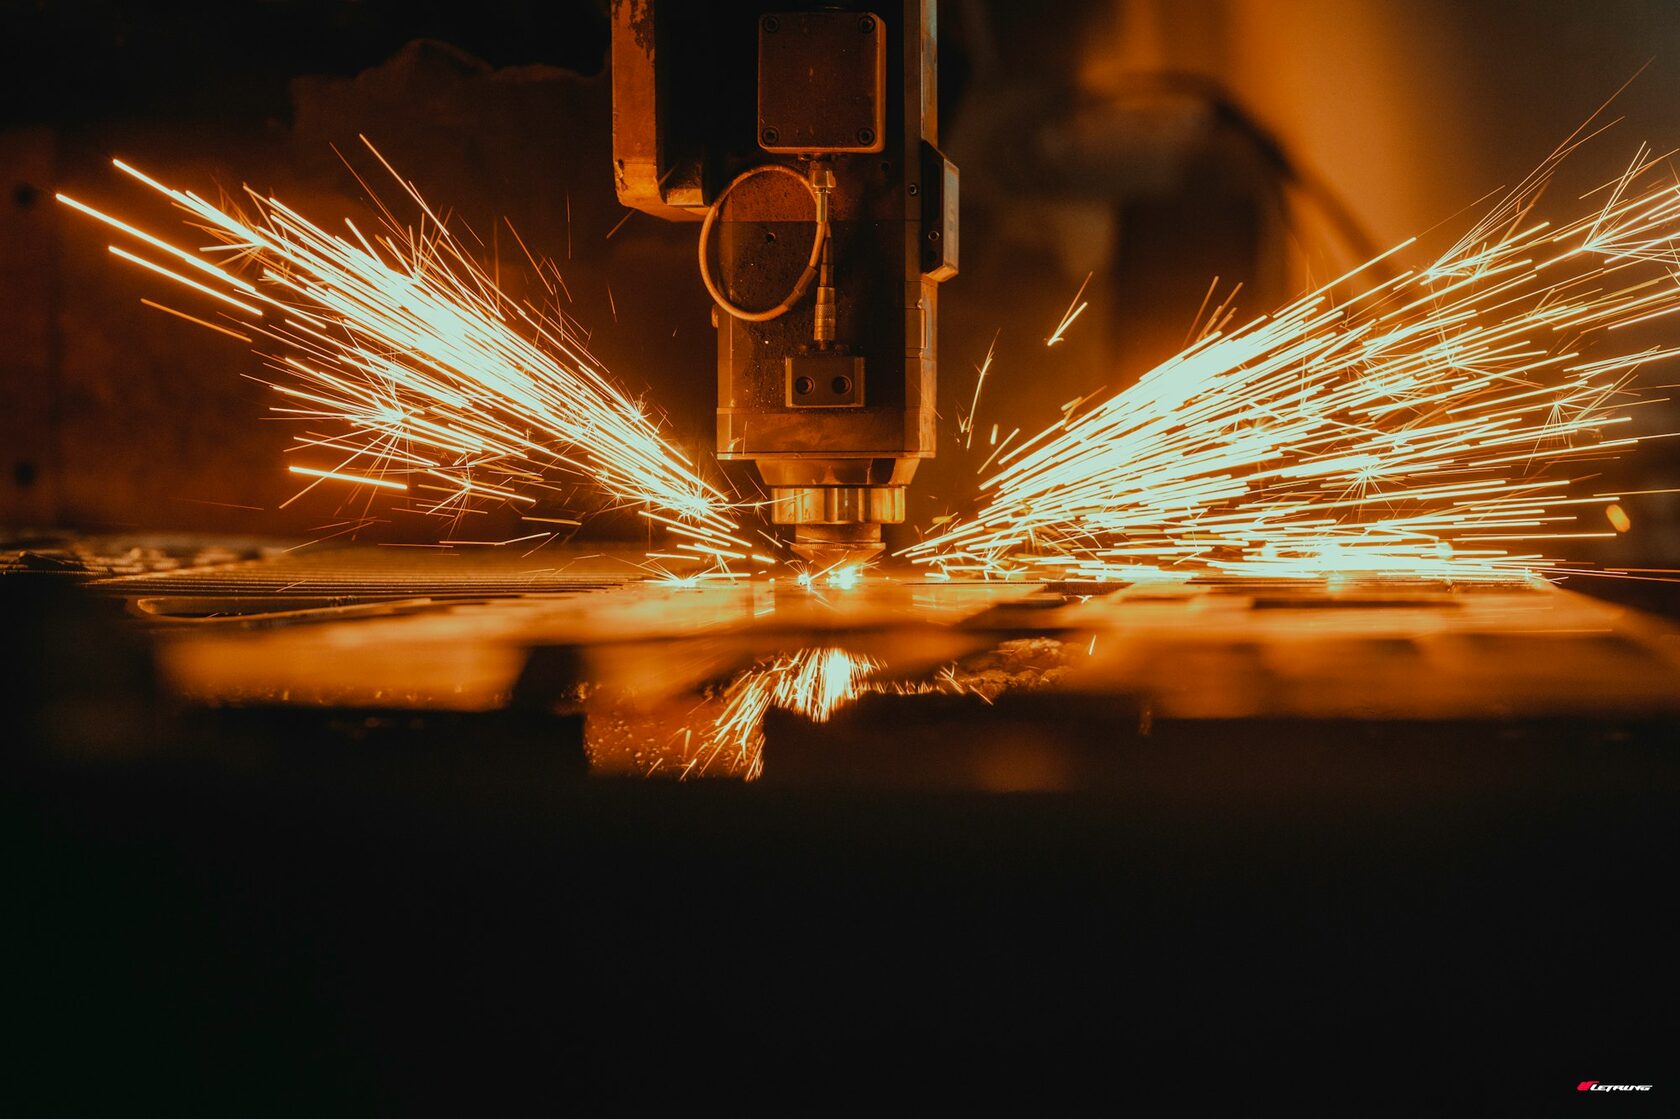
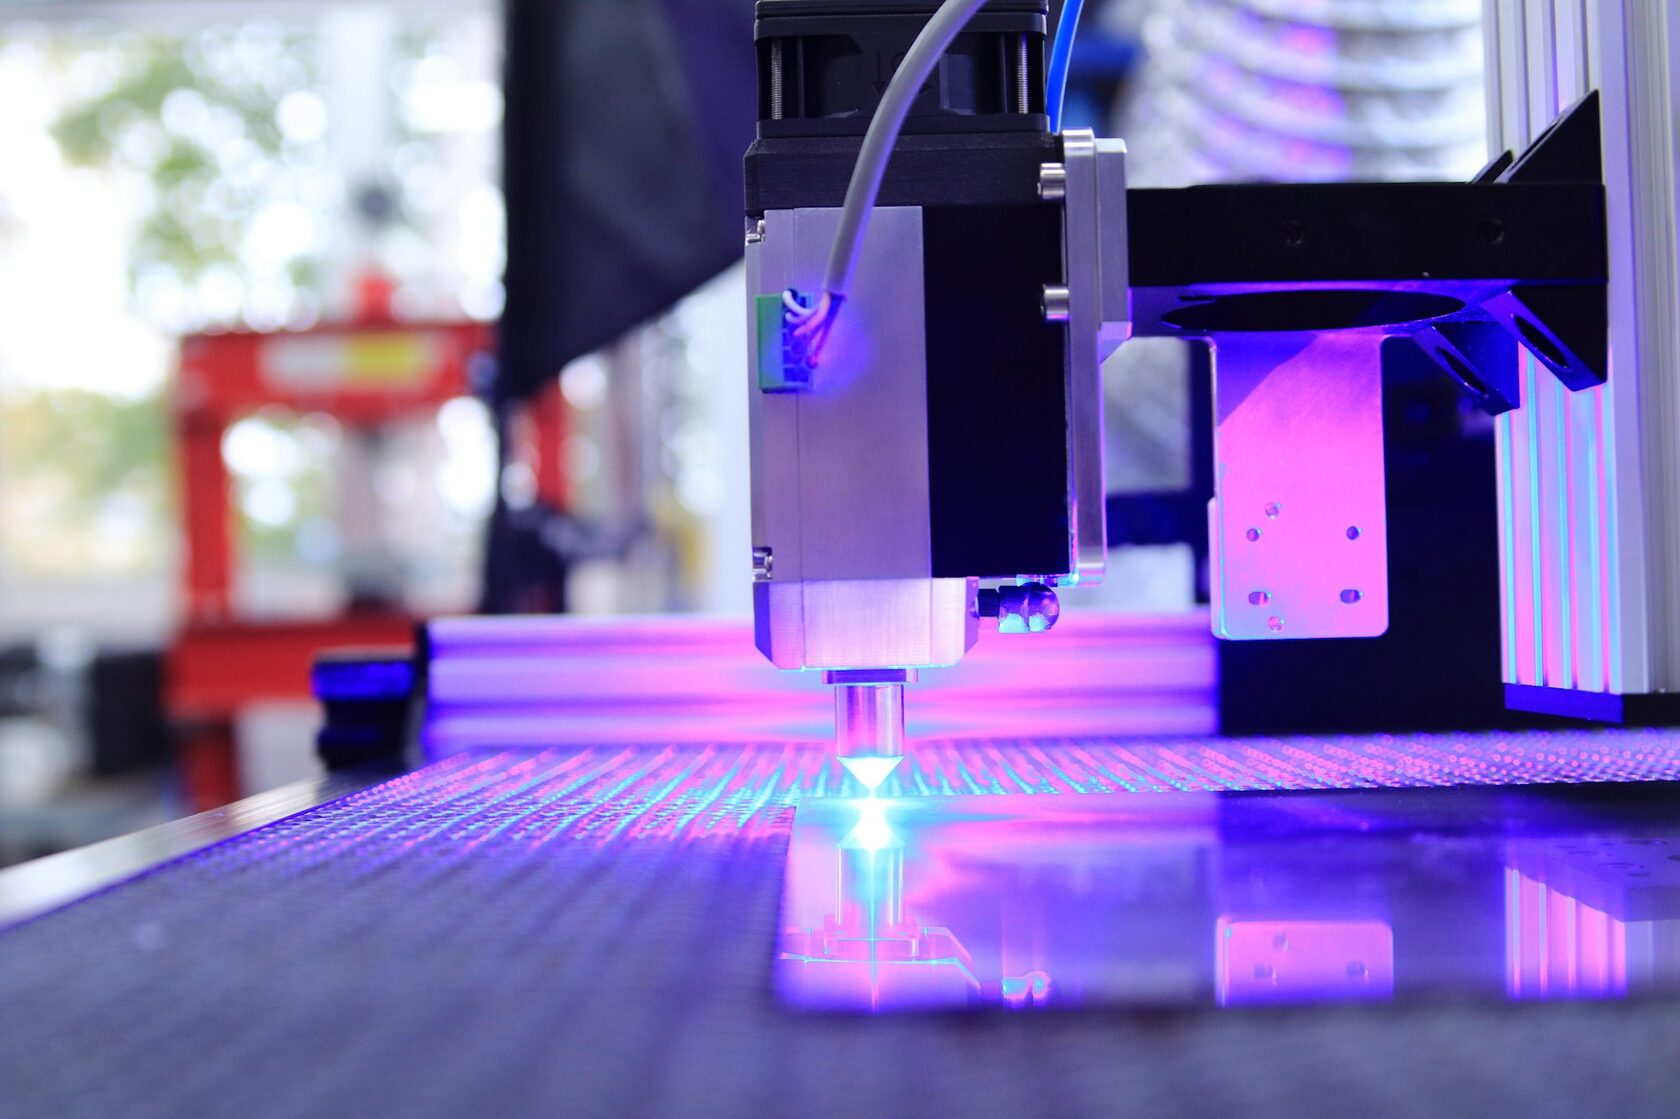 Станок лазерной резки · лист до 25 мм
Лазерная резка незаменима для деликатных материалов, включая зеркальную нержавейку, исключая риск царапин и сохраняя их премиальный вид.
Еще один плюс технологии — абсолютная точность. Метод формирует тончайший рез с минимальным термическим влиянием на прилегающую область металла.
Работа лазерного комплекса строится на двух ключевых принципах термообработки: испарении и плавлении.
Испарение требует много энергии и подходит лишь для тонкого листа. В большинстве задач используется резка плавлением: активный поток газа (азота, кислорода) выдувает расплавленный металл из реза, повышая производительность и позволяя эффективно обрабатывать толстые сплавы. Эта технология называется газолазерной резкой.
Главный альтернативный метод раскроя — плазменная резка. Выбор между ними прост: лазерная технология незаменима для тонкого металла, а плазменная демонстрирует высшую производительность при обработке больших толщин.
Ключевые преимущества лазера перед плазменной резкой:
дает постоянный размер контура, отсутствие конусности и позволяет прожигать мелкие отверстия размером всего в треть от толщины металла (у плазмы этот минимум составляет 1,5).
дает чистый контур без заусенцев и без перегрева прилегающих участков заготовки.
При этом совокупные сроки и итоговая стоимость выполнения работ для обеих технологий практически идентичны.